
Wyłączny producent pianki EVA dla marek obuwia i producentów OEM
Firefox Foam oferuje rozwiązania podeszew EVA do zastosowań obuwniczych, gdzie liczy się lekka amortyzacja, elastyczność i wymagania projektowe. Przeglądaj opcje materiałów i wzorów sandałów, kapci, obuwia codziennego i innych odpowiednich stylów obuwia.


Podeszwy EVA do różnych zastosowań obuwia
Wybór właściwej podeszwy EVA zależy od konstrukcji obuwia, jego przeznaczenia i docelowych parametrów. Opcje naszych produktów można ocenić pod kątem wymagań projektowych, materiałowych i produkcyjnych.
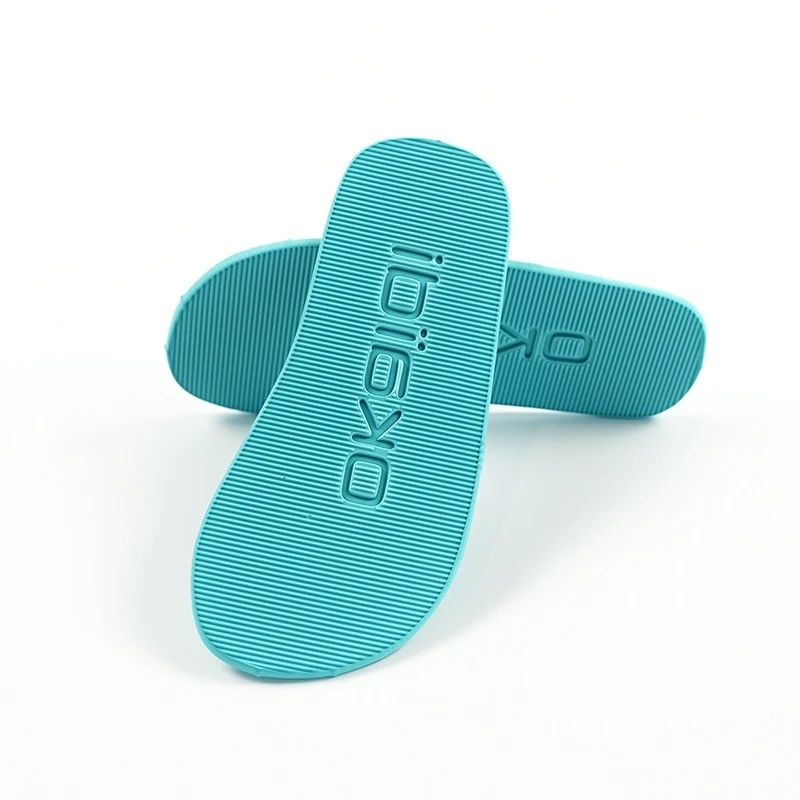
Podeszwy sandałów i kapci z pianki EVA
Lekkie podeszwy do codziennego obuwia codziennego, z możliwością projektowania dla różnych grubości, kształtów i wzorów powierzchni.
Podeszwy środkowe butów z pianki EVA
Elementy amortyzujące zaprojektowane z myślą o zapewnieniu komfortu i zmniejszeniu wagi obuwia. Wybór materiału powinien uwzględniać twardość, odzysk kompresji i wymagania całego buta.
Specjalnie formowane podeszwy EVA
Kształty podeszew dostosowane do konkretnego zastosowania opracowane na podstawie zatwierdzonych rysunków, próbek referencyjnych lub projektów obuwia, w zależności od możliwości oprzyrządowania i produkcji.
Elementy podeszwy EVA
Wybrane komponenty EVA można opracować w celu integracji z innymi materiałami obuwniczymi, w zależności od wymagań dotyczących klejenia i konstrukcji buta.
Podeszwa środkowa EVA kontra podeszwa zewnętrzna EVA
EVA może być stosowana w różnych częściach buta, ale wymagania dotyczące wydajności nie są takie same.
Podeszwa środkowa z pianki EVA
Zaprojektowane przede wszystkim z myślą o amortyzacji i komforcie. Kluczowe czynniki wyboru obejmują wagę, twardość, odzysk kompresji i zamierzony poziom wsparcia. Typowa gęstość: 120–250 kg/m³, twardość: 35–55 stopni Shore’a C, odkształcenie ściskające<15%.
Podeszwa zewnętrzna z pianki EVA
Zaprojektowane do bezpośredniego kontaktu z podłożem, tam gdzie ma to zastosowanie. Kupujący powinni ocenić odporność na ścieranie (zazwyczaj ścieranie DIN<250 mm³), traction, surface design, and durability under intended conditions. Typical hardness: 55°–75° Shore C for enhanced wear resistance.
Jednoczęściowa podeszwa EVA
Łączy funkcje podeszwy środkowej i zewnętrznej w jednym elemencie, powszechnie stosowanym w wybranych sandałach, klapkach i obuwiu codziennym.
Metody formowania i produkcji podeszwy EVA
Formowanie tłoczne
Przygotowany związek EVA lub preformę formuje się w formie pod kontrolowaną temperaturą i ciśnieniem (zwykle 150–180 stopni, 5–15 MPa). Proces ten pasuje do wybranych podeszew sandałów, podeszew jednostkowych i elementów obuwia o niestandardowych kształtach.
Formowanie wtryskowe
Związek EVA jest wtryskiwany do formy w celu uzyskania powtarzalnych kształtów o stałej gęstości i dokładności wymiarowej. W zależności od procesu i wyposażenia, formowanie wtryskowe umożliwia produkcję większych partii przy czasie cyklu wynoszącym zaledwie 60–120 sekund na część.
Formowanie wtórne i wykańczanie
Niektóre projekty wymagają dodatkowego formowania, przycinania, obróbki powierzchni lub wykończenia, aby osiągnąć zamierzone wymiary i wygląd — tolerancje zwykle mieszczą się w granicach ± 0,5 mm.
Zrównoważona amortyzacja, odbicie i długotrwałe wsparcie

Wygodna podeszwa EVA wymaga czegoś więcej niż początkowego odczucia miękkości — pomagamy zrównoważyć wiele cech wydajności.
Amortyzacja:Oceniamy, jak podeszwa absorbuje obciążenia podczas chodzenia lub innych zamierzonych czynności, przy typowej absorpcji energii na poziomie 40–60% w zależności od gęstości i twardości.
Odskok:Bierzemy pod uwagę reakcję materiału po ściśnięciu i powrót do pierwotnego kształtu, przy czym sprężystość odbicia wynosi zazwyczaj 40%–55%.
Zestaw kompresyjny:Oceniamy trwałe odkształcenie po długotrwałym ściskaniu w określonych warunkach testowych – zazwyczaj<15% after 22h at 50°C.
Waga i twardość:Równoważymy lekką konstrukcję (gęstość podeszwy środkowej 120–250 kg/m3) ze wsparciem wymaganym przez konstrukcję buta, upewniając się, że ani nadmierna waga, ani niewystarczająca twardość nie pogarszają wydajności.
Niestandardowy rozwój podeszwy EVA dla projektów OEM
Opracowanie nowej podeszwy EVA wymaga dostosowania projektu produktu, właściwości materiału i ograniczeń produkcyjnych. Weryfikujemy wymagania projektu w oparciu o dostępne możliwości produkcyjne, w tym:
Projekt i wymiary
Rysunki techniczne, próbki referencyjne, rozmiary i geometria podeszwy.
01
Wydajność materiału
Docelowa twardość, gęstość, amortyzacja i odzysk kompresji.
02
Wygląd
Kolor, wzór bieżnika, faktura powierzchni i wymagania dotyczące marki.
03
Narzędzia i objętość
Oczekiwana wielkość zamówienia, zakres rozmiarów i kwestie związane z oprzyrządowaniem.
04
Walidacja produktu
Przegląd próbek i uzgodnione kontrole wydajności przed zatwierdzeniem produkcji.
05
Kontrole jakości produkcji podeszwy EVA
Zapewniamy stałą jakość podeszwy poprzez ścisłą kontrolę zarówno właściwości fizycznych, jak i wymiarów gotowych części.
Kontrole wymiarowe:Weryfikujemy długość, szerokość, grubość i najważniejsze cechy konstrukcyjne podeszwy – zazwyczaj z tolerancją ± 0,5 mm.
Testowanie materiałów:Oceniamy gęstość (120–250 kg/m3), twardość (35–75 stopni Shore’a C) i powrót do zdrowia po ściskaniu (odkształcenie po ściskaniu<15%) against approved specifications.
Kontrola wyglądu:Sprawdzamy spójność kolorystyczną (Delta E<1.0), surface defects, moulding marks, and edge finish under controlled lighting.
Walidacja wydajności:Przeprowadzamy odpowiednie ścieranie (DIN<250 mm³), bonding (peel strength ≥4.0 N/mm per ISO 20344), and other tests according to the product's intended use.

Często zadawane pytania
Jako jeden z najbardziej profesjonalnych dostawców podeszwy eva w Chinach, dysponujemy wiodącym na świecie sprzętem produkcyjnym i dużymi możliwościami produkcyjnymi. Zapewniamy, że kupisz hurtową podeszwę eva premium w konkurencyjnej cenie z naszej fabryki. Niestandardowe zamówienia są mile widziane.